

Система за тръбни фланци
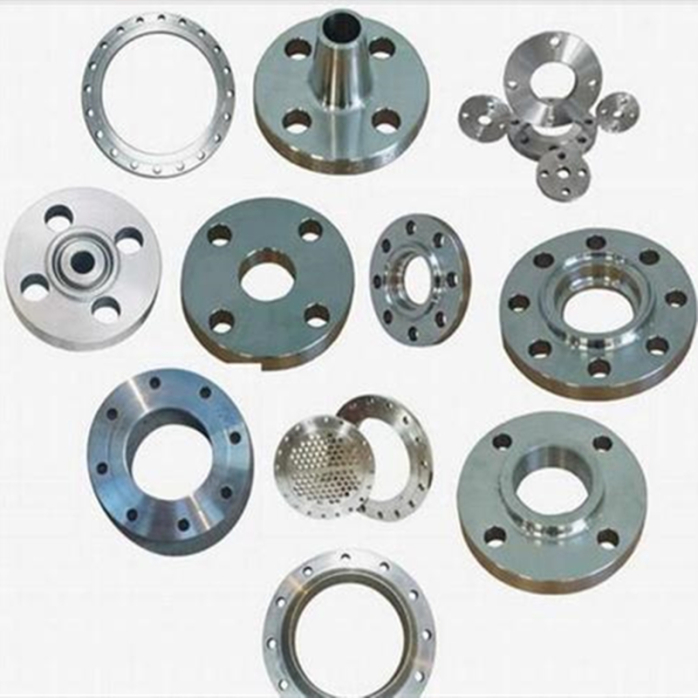
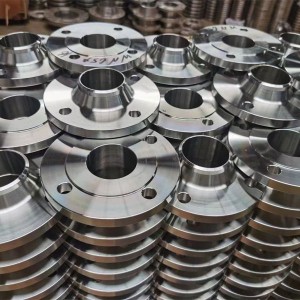
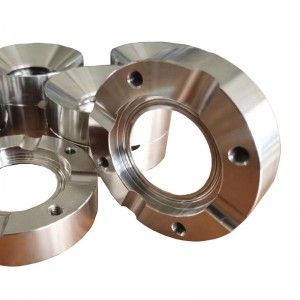
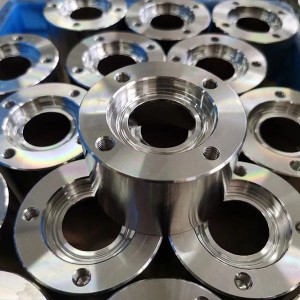
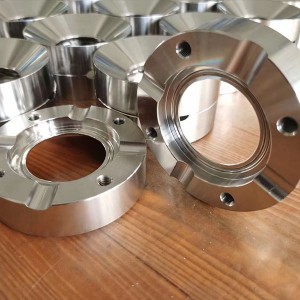
Тръбният фланец се отнася до фланеца, използван за тръбопроводи в тръбопроводната инсталация, и се отнася до входните и изходните фланци на оборудването, когато се използва на оборудването. На фланците има отвори, а болтовете правят двата фланца плътно свързани. Фланците са уплътнени с уплътнения. Фланецът е разделен на резбова връзка (резбова връзка), заваръчен фланец и скобен фланец. Фланците се използват по двойки, телени фланци могат да се използват за тръбопроводи с ниско налягане, а заварени фланци за налягане над четири килограма. Между двата фланца се добавя уплътнение и след това се затягат с болтове. Дебелината на фланците с различно налягане е различна, а използваните болтове също са различни. Когато водните помпи и клапани се свързват към тръбопроводи, частите на това оборудване и оборудване също се изработват в съответната форма на фланци, които също се наричат фланцови връзки. Всички свързващи части, които са свързани с болтове по периферията на две равнини и са едновременно затворени, обикновено се наричат "фланци", като например връзката на вентилационни тръби. Този тип части могат да се нарекат "фланцови части". Тази връзка обаче е само част от оборудването, като например връзката между фланеца и водната помпа, не е добре водната помпа да се нарича „фланцови части“. По-малките, като например клапаните, могат да се нарекат „фланцови части“.
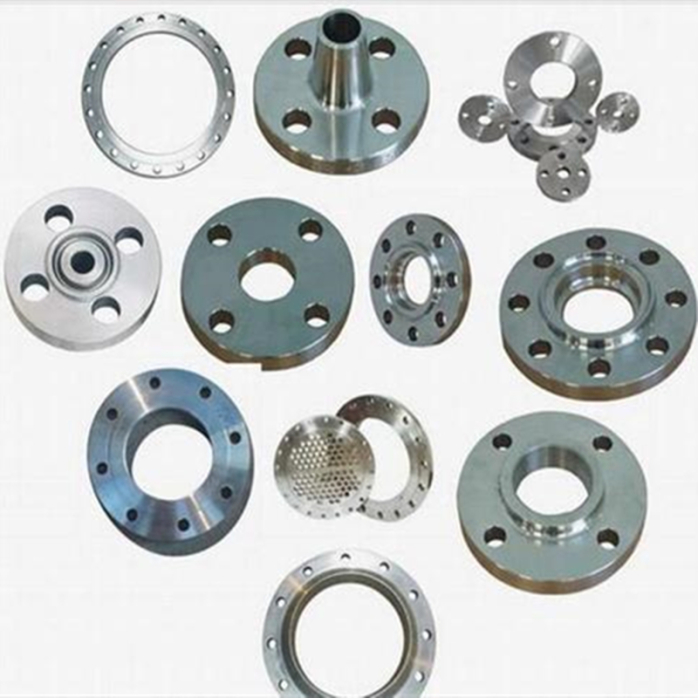
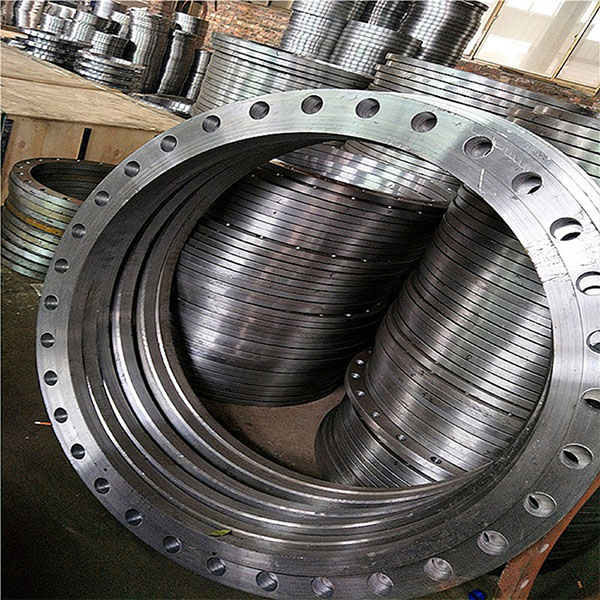
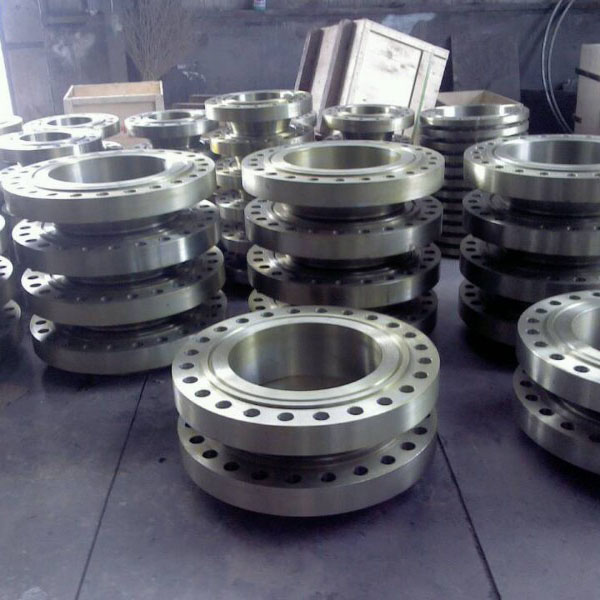
1. Съгласно индустриалните стандарти на химическата промишленост (HG): интегрален фланец (IF), резбован фланец (Th), плосък заваръчен фланец (PL), фланец за челно заваряване с шийка (WN), плосък заваръчен фланец с шийка (SO), фланец за муфа (SW), свободен фланец за челно заваряване с пръстен (PJ/SE), свободен фланец за плосък заваръчен пръстен (PJ/RJ), капак на фланец за облицовка (BL(S)), капак на фланец (BL).
2. Съгласно стандарта за нефтохимическата (SH) индустрия: резбован фланец (PT), фланец за челно заваряване (WN), плосък заваръчен фланец (SO), фланец за заваряване с гнездо (SW), свободен фланец (LJ), капак на фланца (не е показан).
3. Съгласно стандартите на машиностроителната (JB) индустрия: интегрален фланец, фланец за челно заваряване, плосък заваръчен фланец, свободен фланец за челно заваръчен пръстен, свободен фланец за плоска заваръчна пръстенна плоча, свободен фланец с фланцова пръстеновидна плоча, капак на фланца.
4. Съгласно националните (GB) стандарти: интегрални фланци, резбовани фланци, фланци за челно заваряване, фланци за плоско заваряване с шийка, фланци за заваряване с муфа, свободни фланци за челно заваряване с пръстен и шийка, плоски фланци за заваряване, свободни фланци за челно заваряване с пръстен, свободни фланци за плоски заваръчни пръстен, свободни фланци с фланцови пръстен, капаци на фланци.
WCB (въглеродна стомана), LCB (нискотемпературна въглеродна стомана), LC3 (3,5% никелова стомана), WC5 (1,25% хром 0,5% молибденова стомана), WC9 (2,25% хром), C5 (5% хром 0,5% молибден), C12 (9% хром и 1% молибден), CA6NM (4 (12% хромова стомана), CA15(4) (12% хром), CF8M (неръждаема стомана 316), CF8C (неръждаема стомана 347), CF8 (неръждаема стомана 304), CF3 (неръждаема стомана 304L), CF3M (неръждаема стомана 316L), CN7M (легирана стомана), M35-1 (монел), N7M (никелова сплав Haast B), CW6M (никелова сплав Hasta C), CY40 (инконел). Изчакайте.
Производственият процес е разделен основно на четири вида: коване, леене, рязане и валцуване.
(1) Лят фланец и кован фланец
Лятият фланец има точна форма и размер, малък обем на обработка и ниска цена, но има дефекти при отливане (пори, пукнатини, включвания); вътрешната структура на отливката е с лоша обтекаемост (ако е режеща част, обтекаемостта е по-лоша);
Кованите фланци обикновено имат по-ниско съдържание на въглерод от лятите фланци и не ръждясват лесно. Кованите изделия са аеродинамични, имат по-плътна структура и по-добри механични свойства от лятите фланци;
Неправилният процес на коване също ще причини големи или неравномерни кристални зърна, пукнатини от втвърдяване и по-високи разходи за коване в сравнение с отливаните фланци.
Кованите изделия могат да издържат на по-високи сили на срязване и опън от отливките.
Предимството на отливките е, че те могат да произвеждат по-сложни форми и по-ниски разходи;
Предимството на изковките е, че вътрешната структура е равномерна и няма вредни дефекти като пори и включвания в отливката;
Разликата между лят фланец и кован фланец е различна в производствения процес. Например, центробежният фланец е вид лят фланец.
Центробежните фланци принадлежат към метода за прецизно леене за производство на фланци. В сравнение с обикновеното леене в пясъчни форми, структурата на този вид отливка е много по-фина и качеството е значително подобрено. Не е склонен към проблеми като рохкава структура, пори и трахома.
Преди всичко, трябва да разберем как се произвежда центробежният фланец, метода на процеса и продукта на центробежното леене за изработка на плоския заваръчен фланец, който се характеризира с това, че продуктът се обработва чрез следните технологични стъпки:
① Поставете избраната суровина стомана в електрическа пещ със средна честота за топене, така че температурата на разтопената стомана да достигне 1600-1700℃;
② Загрейте металната форма до 800-900℃, за да поддържате постоянна температура;
③ Стартирайте центрофугата и излейте разтопената стомана от стъпка 1 в металната форма след предварително загряване в стъпка 2;
④ Отливката се охлажда естествено до 800-900℃ и се държи в продължение на 1-10 минути;
⑤ Охладете с вода до почти нормална температура, извадете от формата и извадете отливката.